

Оставьте нам сообщение
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
 Hefei Jingxi Electrical Equipment Co., Ltd
Select Language
English
Компания Jingxi Graphene Busbar Production работает на трех основных базах: Сюйчжоу, Цзянсу, которая отвечает за выплавку графен-алюминиевых композитных алюминиевых стержней; Hefei Jingxi Electric, которая занимается экструзией, волочением и формованием шин, резкой с ЧПУ, штамповкой и гибкой; и Центр обработки поверхности Луань, который завершает полный комплекс автоматизированного меднения и лужения. процессы.
Процесс 1: Эвтектическая плавка графена и алюминия. Слитки алюминия высокой чистоты 1060 нагреваются до температуры 720–760 ° C для плавления; после рафинирования и обеззараживания модифицированный порошок графена вводится в расплавленный алюминий через азот. Система выдувания порошка в раздаточной печи. В сочетании с электромагнитным перемешиванием это обеспечивает равномерную интеграцию графена в решетку алюминия, предотвращая образование хрупких фаз; Затем материал непрерывно отливают и раскатывают в алюминиевые стержни из графенового композита, которые выпускаются только после прохождения выборочной проверки компонентов и механических свойств для каждой партии. 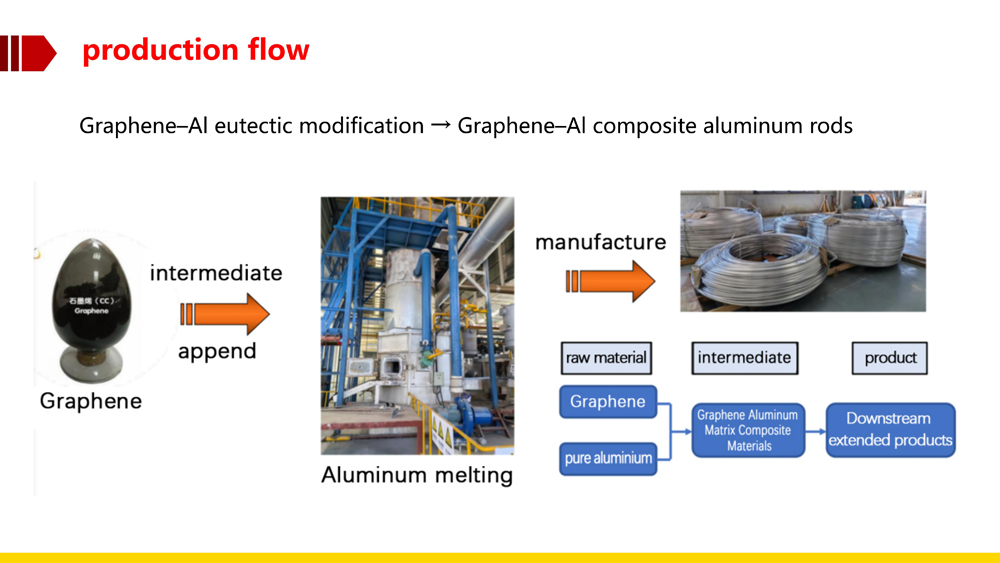
Процесс 2: Экструзионное формование шин. Композитные алюминиевые стержни нагреваются и подаются на крупномасштабное экструзионное оборудование для производства длинных шин с различными характеристиками поперечного сечения; После воздушного, водяного охлаждения, правки, волочения и полировки/очистки производятся 6-метровые голые шины.
Процесс 3: точная постобработка на станке с ЧПУ. Используя чертежи САПР, ножницы с ЧПУ выполняют резку, штамповку и прорезание пазов; дуговое фрезерование используется для устранения риска возникновения коронного разряда; Гибочное оборудование с ЧПУ затем выполняет плоскую, вертикальную и крутильную гибку для адаптации к сложным монтажным конструкциям распределительных шкафов. 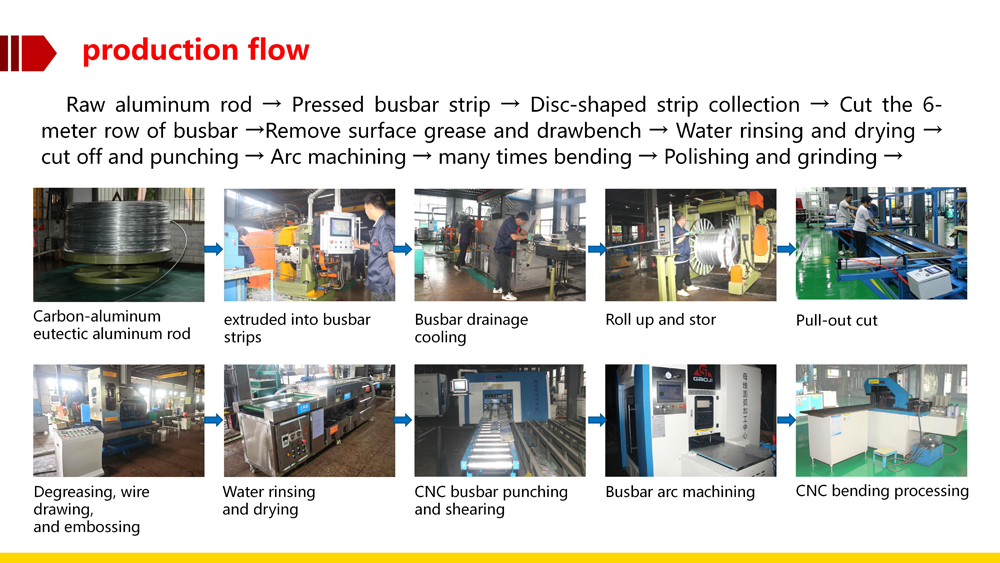
Процесс 4: Предварительная обработка. Полностью автоматизированная линия осуществляет вывешивание, ультразвуковое обезжиривание, многоступенчатую водную промывку, а также щелочное и кислотное травление для удаления поверхностного масла и окисления, обеспечения адгезии слоя покрытия.
Процесс 5: Первичное и вторичное цинкование. Алюминиевые поверхности нельзя напрямую покрывать медью. В результате двухэтапного процесса цинкования на алюминиевой подложке формируется плотный переходный слой цинка, что решает проблему расслоения покрытия.
Процесс 6: Двухслойное меднение: базовый слой из коксовой меди + увеличение толщины за счет кислотного меднения. Медь служит основным защитным слоем; слой меди утолщают до толщины, контролируемой в пределах 25–35 мкм. Скин-эффект используется для повышения поверхностной проводимости, а слой также изолирует алюминиевую подложку для предотвращения электрохимической коррозии.
Процесс 7: луженый защитный слой. Слой олова имеет толщину 5–8 мкм. Слой олова мягкий, который заполняет микроскопические зазоры при обжимке, тем самым снижая контактное сопротивление; он также изолирует материал от водяного пара и воздуха, устойчив к солевому туману и окислению и совместим как с обжимкой болтов, так и со сваркой. 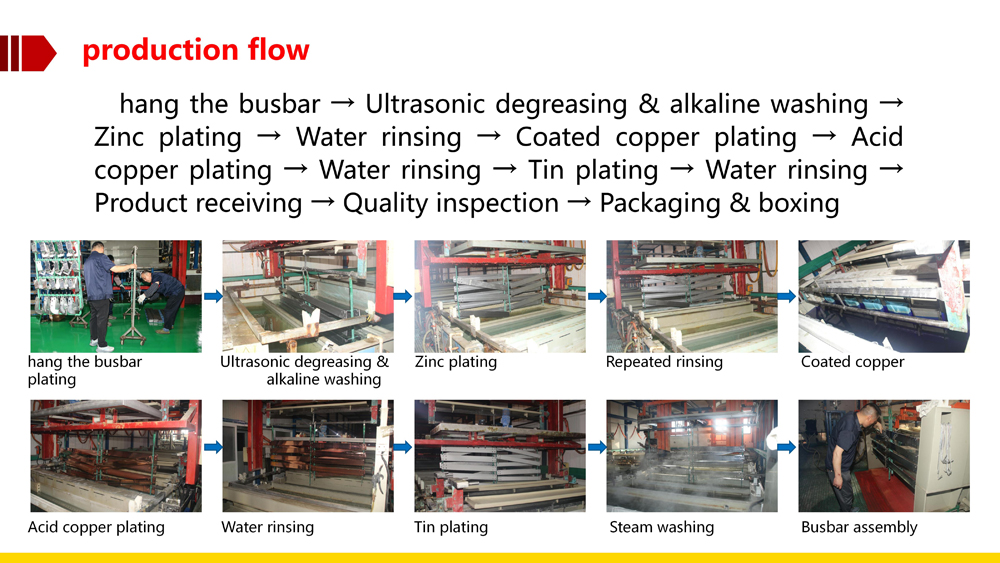
Процесс 8: Многомерное заводское тестирование. Каждая партия подвергается выборочному отбору проб с использованием рентгеновского толщиномера, кондуктометра, твердомера и спектрального элементного анализатора; Для ключевых заказов дополнительно включены сторонние испытания на допустимую нагрузку по току при превышении температуры. Упаковка и отгрузка разрешены только после прохождения всех испытаний.
Письмо этому поставщику
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.